表面粗さの基本とJIS新旧規格の違い|Ra・Rz選定ミスを防ぐ現場の鉄則
設計図面を開くと必ず目にする「表面粗さ」の指示記号。機械部品の摩擦や摩耗、シール性、美観を左右する極めて基本的な幾何特性でありながら、実際の製造現場では「設計者がとりあえず過去図面を流用してRa1.6と書いた結果、加工費が跳ね上がった」「Raは合格しているのに油漏れが発生した」といった深刻なトラブルが絶えません。
背景にあるのは、表面粗さの評価パラメータであるRa(算術平均粗さ)とRz(最大高さ粗さ)の物理的性質の違いに対する無理解や、度重なるJIS規格改定(ISO規格整合)の現場への浸透不足です。本稿では、表面粗さの基礎概念から新旧規格の変更点、測定技術の進化、幾何公差との棲み分けに至るまで、現場で即座に役立つ実践的な知見を整理してお届けします。
📌 【この記事の重要ポイントまとめ】
- 要点1:Raは全体の平均的な凹凸を均すため突発的な傷や巣穴を検知できず、シール面や摺動面ではRz(最大高さ粗さ)の併用または優先指定が必須。
- 要点2:JIS規格は改定を経てISO準拠のパラメータ体系へ移行しており、旧JISの「三角記号(▽)」や定義変更されたパラメータの放置が図面トラブルの元凶となっている。
- 要点3:表面粗さは微小な凹凸を管理する指標であり、全体の反りや傾きを制御する幾何公差とは役割が異なるため、両者の複合的な指示が機能担保の鍵を握る。
【基礎徹底解説】表面粗さRaとRzの違いと図面記号が示す決定的な意味
設計・加工の現場で最も頻繁に用いられるパラメータが、表面粗さRa(算術平均粗さ)と表面粗さRz(最大高さ粗さ)です。両者は凹凸を数値化するアルゴリズムが根本的に異なります。
算術平均粗さ(Ra)は、基準長さにおける輪郭曲線の平均線から絶対値偏差を積分・平均化した数値です。全体的な表面の滑らかさを大まかに把握する指標として極めて優秀であり、切削加工面粗さの一般的な品質管理に広く普及しています。しかし、Raには「外れ値が平均化されて消滅する」という構造的弱点が存在します。数マイクロメートルの鋭いキズが1本入っていたり、微細な巣穴が開いていたりしても、全体の平均値にはほとんど影響を与えません。
これに対し、最大高さ粗さ(Rz)は、基準長さ内における最高山高さ(Zp)と最深谷深さ(Zv)の和を算出します。局所的な「最大のトゲ」や「最も深い裂け目」をダイレクトに捉えるため、気密性が求められるガスケット接触面、高圧油圧部品のシール面、半導体製造装置の真空フランジなどで不可欠な指標となります。
現場で発生する油漏れクレームの多くは、「Raの基準値はクリアしているが、たった1本の深いバイト引き傷(Rzで見れば完全にアウトな深さ)から流体がリークした」というメカニズムによるものです。表面粗さ図面指示を行う際は、部品の機能が「全面的な摩擦抵抗の低減」なのか「局所的なリーク防止」なのかを見極め、RaとRzを使い分ける必要があります。
また、表面粗さ記号の表記法も厳密なルールが存在します。基本記号(チェックマークに似た形状)に対し、除去加工を指示する横線(上部水平線)の有無、除去加工を許容しない丸印(○)、さらに筋目の方向指示(並行=、直角⊥、交差X、放射状Cなど)を正しく付与しなければ、意図しない研削やフライス加工が施され、性能低下を招きます。
【新旧JIS規格比較】知らぬと大損する変更点と移行期の現場リスク
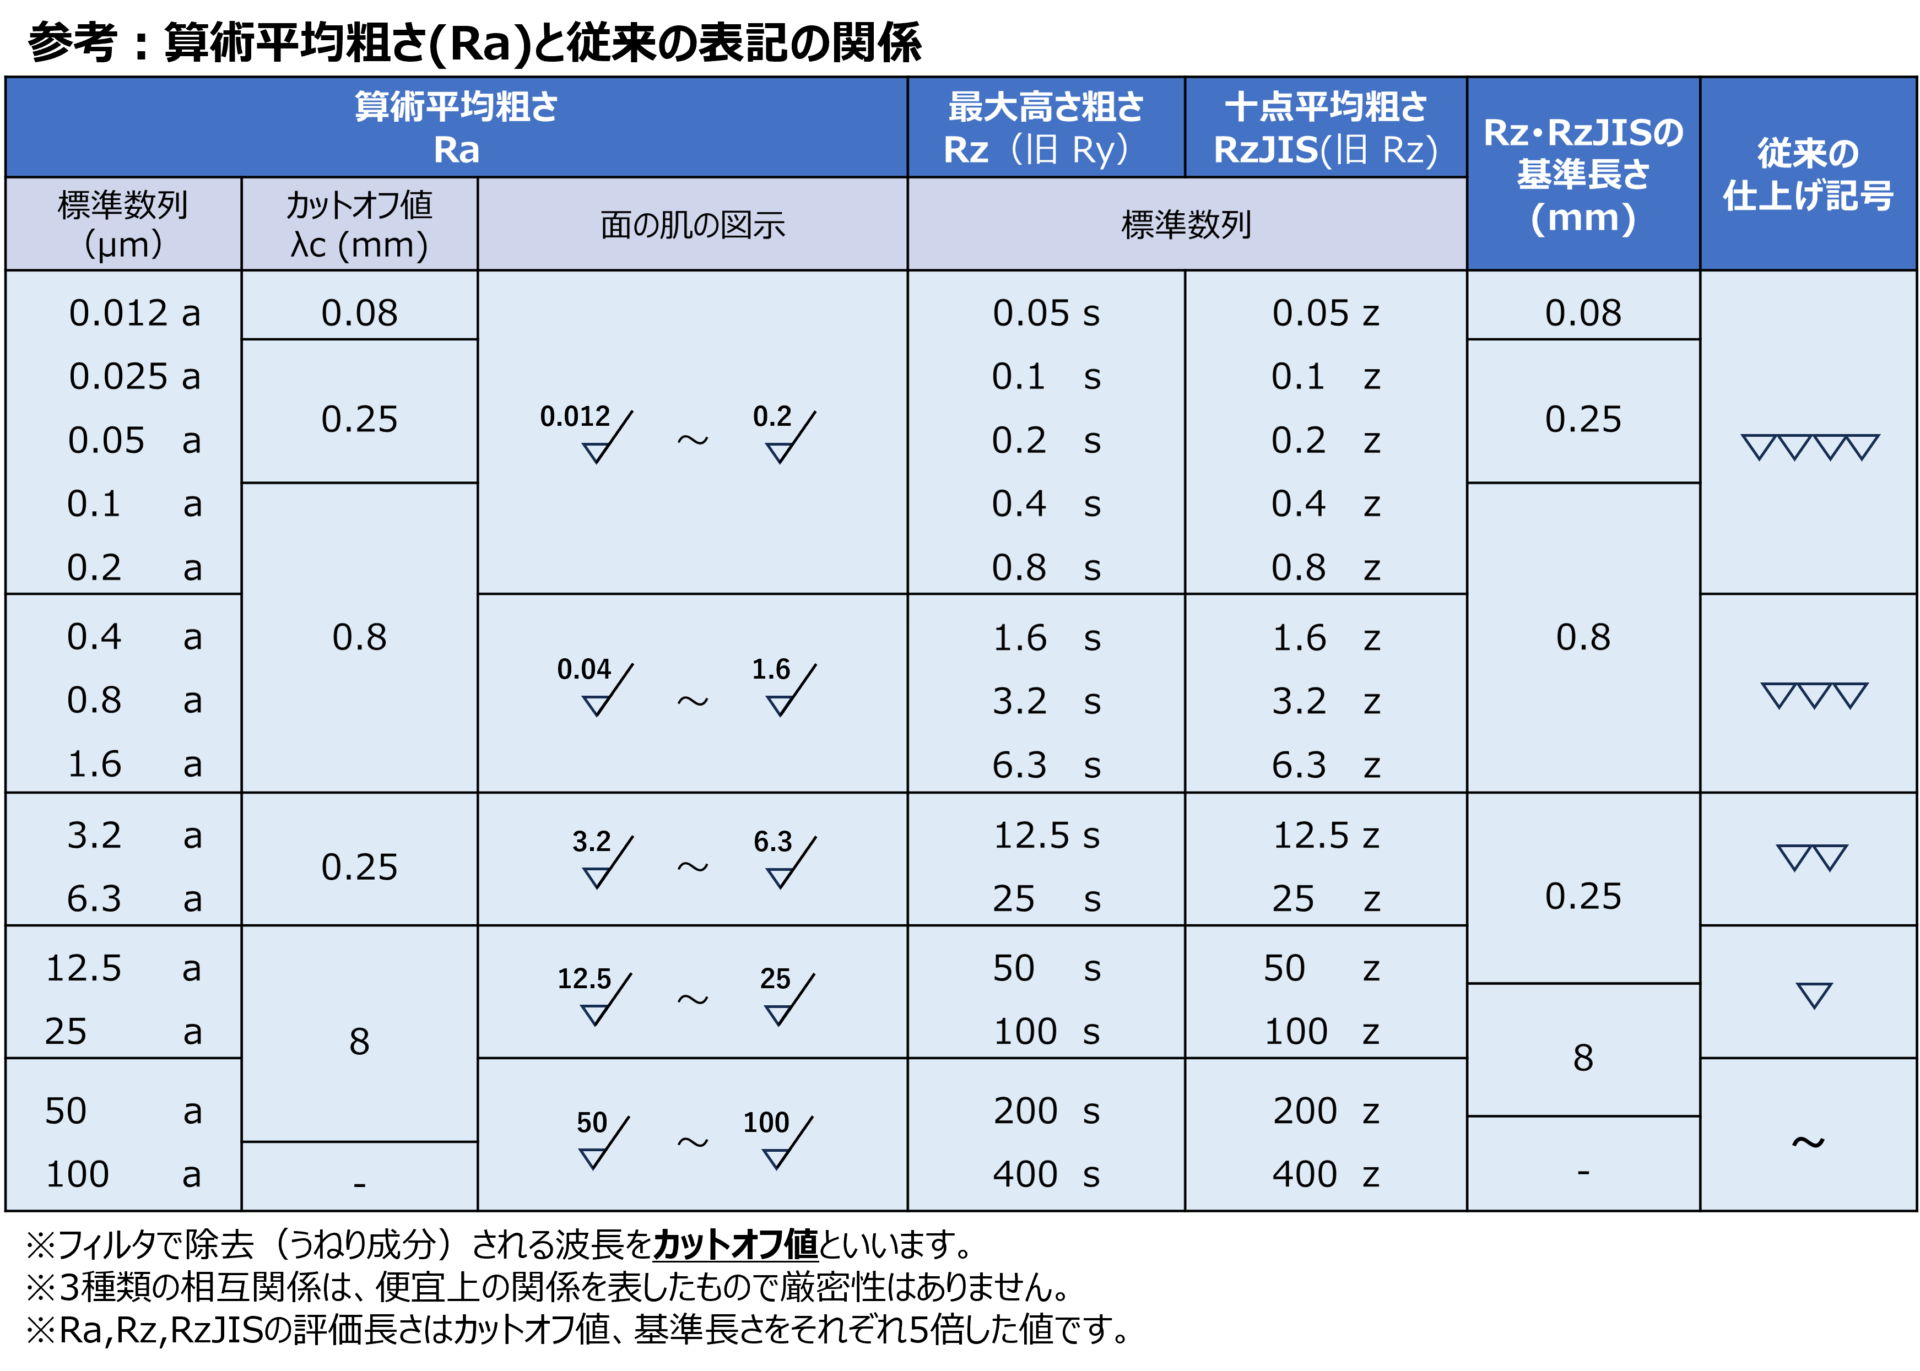
日本の製造業において、表面粗さJIS規格(JIS B 0601 / JIS B 0031)の変遷は長年にわたる混乱の温床となってきました。かつて主流だった「三角記号(▽、▽▽、▽▽▽)」は1994年の規格改定で公式には廃止され、2001年の大幅改定(JIS B 0601:2001)によってISO 4287:1997に準拠したパラメータ体系へと刷新されました。さらに近年では、ISO 21920シリーズへの国際規格統合が進められています。
最も現場を混乱させたのが、かつて存在した「Rz(十点平均粗さ)」と、現行規格の「Rz(最大高さ粗さ)」の定義の衝突です。旧規格のRzは高い山5点と低い谷5点の平均値でしたが、現行JISのRzは旧規格の「Ry(最大高さ)」と同等の定義に変更されました。古い図面の「Rz」を現行のRzとして解釈すると、約1.2倍〜1.5倍も厳しい公差を課すことになり、過剰な仕上げ工程によって製造コストが跳ね上がる事態が頻発しています。
| 項目 | 詳細・数値データ | 一般的な基準・相場 | 編集部の見解・評価 |
|---|---|---|---|
| 新旧JIS規格比較 | 旧JIS(1982/1994年)の▽表記から、現行JIS(2001/2013年)の折れ線図面記号へ全面移行。新旧でRzの定義が十点平均から最大高さへ変化。 | 国内サプライチェーンの約3割で依然として旧記号(▽)や旧定義が残存。 | 過去図面の流用が最大の原因。図面表題欄に適用規格(JIS B 0601:2001等)を明記しない限り、発注元と加工先の間で手戻りリスクが消えない。 |
| 切削加工面粗さのコスト | Ra3.2(汎用切削)からRa0.8(精密研削・ラップ)へ引き上げると、加工工数は約2.5〜3.5倍に増加。 | 旋削加工:Ra1.6〜6.3 研削加工:Ra0.2〜0.8 | 機能的に不要な過剰指定は純粋なコスト損失。安全率の過剰適用による「とりあえずRa0.8」は設計の怠慢と見なすべき。 |
| 表面粗さ測定方法 | 触針式(先端R 2μm〜5μm)の接触測定と、共焦点レーザー・白色干渉による非接触測定の二層化。 | 現場受入検査:接触式90% 精密光学・金型:非接触式導入が急増 | 軟質材料(アルミ・樹脂)の測定傷問題や微小エリアの評価において、非接触三次元測定機の導入が不可欠な基準となりつつある。 |
【実態検証】利用者の生の声と現場目線で見えたリアル
大手重工メーカーから町工場まで、実際の加工現場における表面粗さをめぐる葛藤を取材すると、数値の背後にある生々しい実態が浮き彫りになります。
都内のある精密金属加工会社のベテラン工場長は、取材に対し次のように苦渋の表情を浮かべました。
「大手の若手設計者から届く図面を見ると、外観のカバー部品にまで『Ra0.4以下』と指定されているケースがあります。理由を問い合わせると『綺麗にしておきたかった』『前任者の図面がそうなっていた』という返答。汎用フライス加工で済むものを精密平面研削盤に載せなければならず、部品1個あたりの単価が跳ね上がります。過剰品質のツケを払っているのは発注元企業自身です」
SNSや知恵袋、技術掲示板などのエンジニアコミュニティでも、「客先から粗さ不良で返品されたが、測定機のカットオフ値(λc)の設定が双方で異なっていた」「触針式で測ったらスクラッチ傷が付いてクレームになった」といった悲鳴が日常的に投稿されています。
表面粗さの測定値は、測定機側のカットオフ値(うねり成分と粗さ成分を分離する空間周波数フィルターの閾値)によって大きく変動します。JIS規格では粗さの大きさに応じて標準カットオフ値(0.08mm、0.25mm、0.8mm、2.5mmなど)が規定されていますが、現場で測定器の初期設定(0.8mm)のまま微細加工品を測ってしまい、不当に大きな数値が出て不合格と判定されるケースが後を絶ちません。
一般に知られていない盲点とネットの誤解
機械設計において最も根深い誤解の一つが、「表面粗さ」と「幾何公差との違い」を混同することです。
ネット上の簡易的な技術解説では「粗さを極限まで追い込めば、平らで精度の高い部品ができる」かのように語られることがありますが、これは明確な誤りです。表面粗さは、波長が極めて短い「微小な凹凸(テクスチャ)」を測定する指標に過ぎません。一方で、幾何公差(平面度、真直度、真円度、平行度など)は、部品全体の巨視的な「形状のゆがみ・反り・傾き」を規定します。
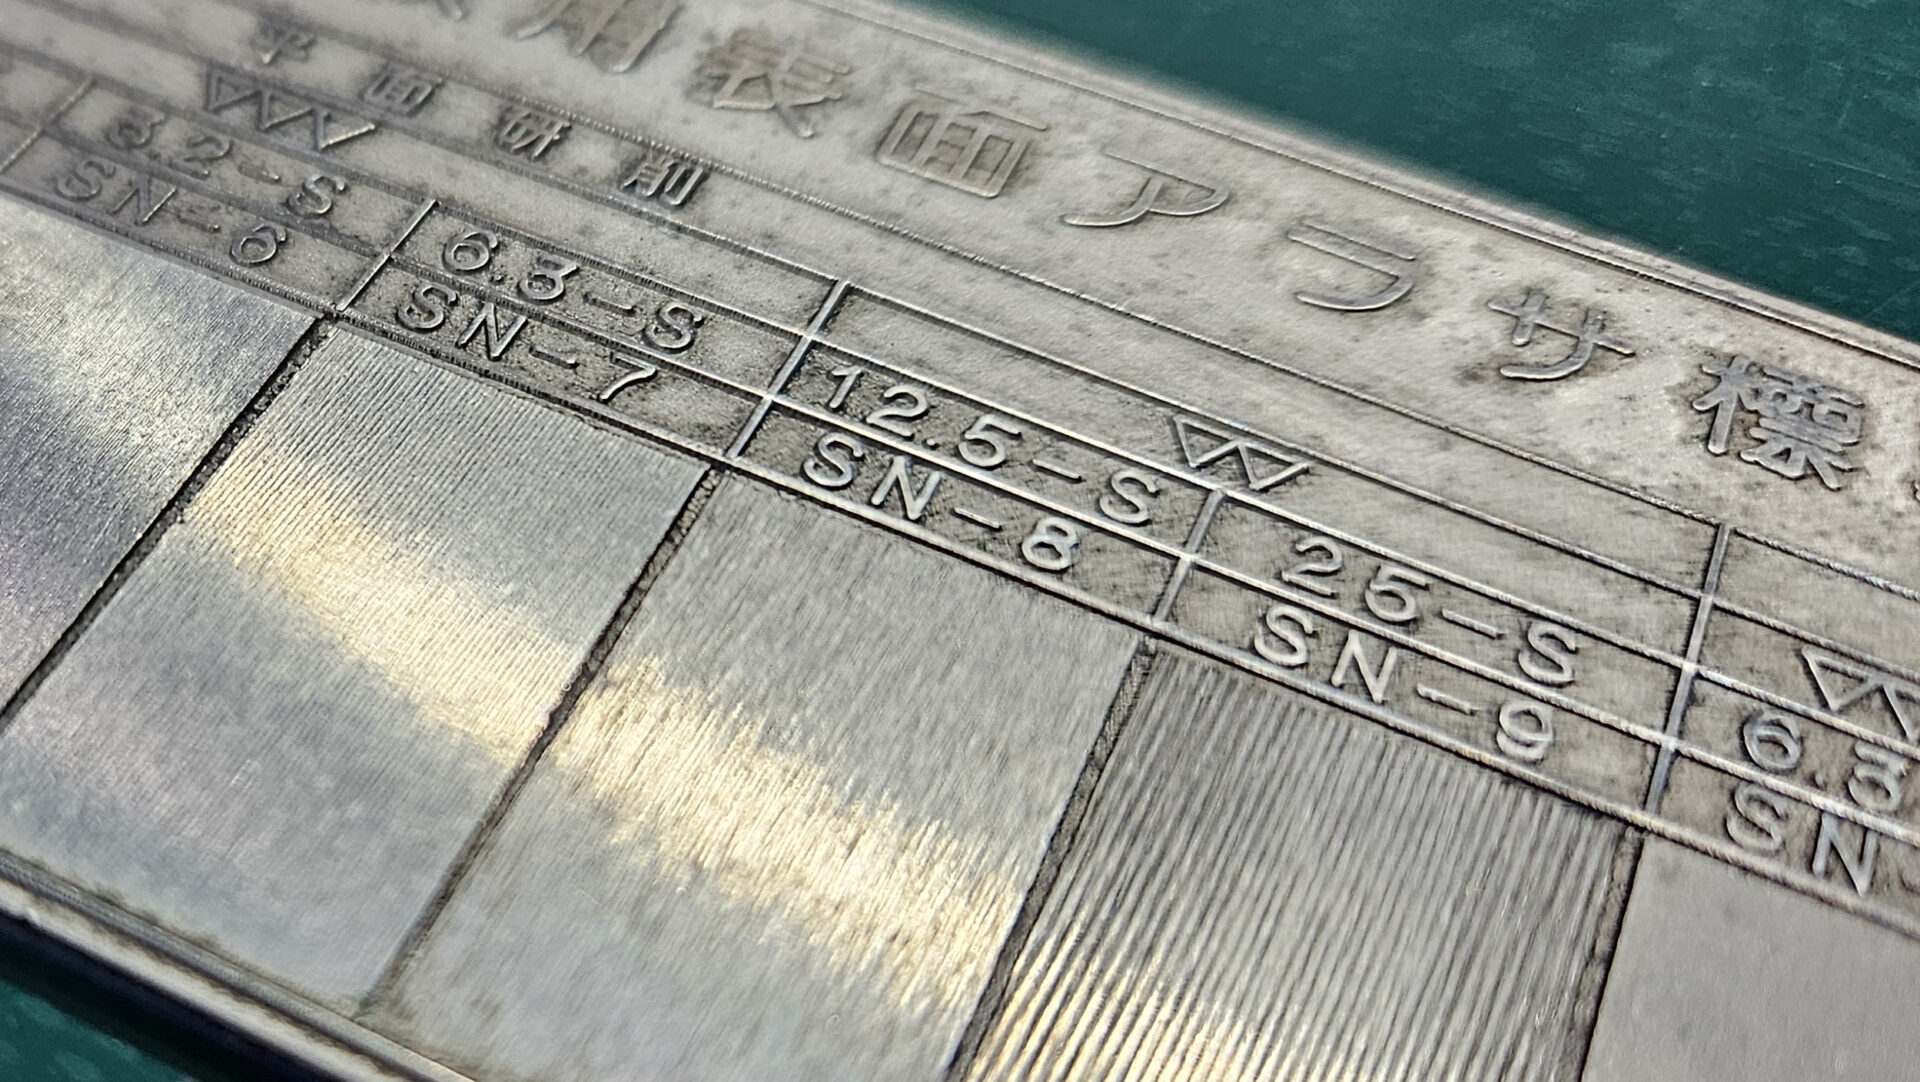
極端な例を挙げれば、波打つようにうねった金属板であっても、表面を鏡面研磨して微小な凹凸を消し去れば「Ra0.05」という極めて優秀な表面粗さを記録します。しかし、それを定盤の上に置けばガタガタと揺れ動き、平面度は大きく崩れています。この部品を油圧ブロックの合わせ面に組み付ければ、どれほど粗さが滑らかであっても隙間からオイルが吹き出す結果となります。
「表面粗さはクリアしているのに組み付かない・漏れる」というトラブルの9割は、この「うねり」成分の無視と、幾何公差の未指定に起因しています。図面指示においては、部品の姿勢や全体形状を幾何公差で拘束した上で、その表面の微細な肌合いを表面粗さで制御するという、二段構えの思考が絶対に欠かせません。
【測定の最前線】接触式表面粗さ計と非接触三次元測定機の使い分け
表面粗さ測定方法の選択は、測定データの信頼性と製品の歩留まりに直結します。現代の製造業では、伝統的な接触式表面粗さ計と、ハイエンドな非接触三次元測定機の適材適所の使い分けが求められます。
接触式表面粗さ計は、先端にダイヤモンド針(半径2μmまたは5μm)を備えたピックアップをワーク表面に走査させ、針の上下動を電気信号に変換してプロファイルを記録します。この方式はJIS規格の基準測定法として確立されており、装置が比較的安価で取り扱いやすく、現場の加工機横での抜き取り検査に最適です。しかし、針が直接接触するため、硬度の低いアルミニウム合金や樹脂、光学レンズに微細な測定痕(スクラッチ)を刻んでしまうリスクが常に付きまといます。
一方、白色光干渉法や共焦点レーザー顕微鏡を用いた非接触三次元測定機は、試料に一切触れることなく、ナノメートルオーダーの凹凸を高速で三次元点群データとして取得します。線測定(断面プロファイル)にとどまらず、ISO 25178で規定される面粗さパラメータ(Sa、Szなど)の評価が可能です。
バッテリー用電極シートの塗布面、自動車用摺動シリンダーのプラトー構造、生体インプラントの表面多孔質構造など、二次元の線測定では捉えきれない複雑な機能表面の評価には、非接触三次元測定が標準的な選択肢となっています。
【プロの結論】おすすめできる人・慎重になるべき人の判断基準
表面粗さの管理手法および指示方針を見直すにあたり、企業やエンジニアの立ち位置によって取るべきアプローチは明確に分かれます。
▼Ra中心の管理を維持・徹底すべきケース(向いている現場):
- 汎用的な構造部品・外装部品の製造:応力集中を防ぐ面取り部や、一般的なボルト締結部など、局所的なキズが直ちに機能不全を起こさない部品。
- 加工工数とコストのミニマム化が最優先の製品:汎用フライス・旋削加工でRa3.2〜6.3程度を目標とし、過度な検査コストをかけられない量産ライン。
▼Rzや三次元面粗さ(Sa/Sz)へ即座に移行・厳格化すべきケース(慎重な見直しが必要な現場):
- 高圧気密・液密が要求されるシール接合面:Oリング溝、メタルガスケット当たり面など、1本の横キズが致命的な漏れにつながる部位。
- 薄膜コーティングや超精密光学部品:触針による微細傷が製品不良に直結するワークや、ナノレベルの摩擦制御が必要な半導体・医療デバイス。
設計者と現場のコミュニケーション不全による「とりあえず公差を厳しくしておく」という防衛的指示は、企業の利益率を確実に蝕みます。図面に記号を1つ書き込む前に、その面が果たす物理的機能を問い直す姿勢こそが、エンジニアリングにおける健全な自立を担保します。
【表面粗さ】に関するよくある質問(FAQ)
Q1:旧JISの三角記号「▽▽」は、現在のRa表記ではどれくらいに相当しますか?
A1:旧JIS規格の換算目安として、「▽▽(中仕上げ)」はおおむねRa1.6〜Ra6.3(旧区分:3S〜12.5S程度)に相当します。ただし、三角記号は粗さの上限を大まかに示す定性的な指標であったため、現行規格へ置き換える際は、部品の組み付け相手や摺動要件を精査した上で、Ra3.2またはRa1.6のいずれが適切かを機能面から個別に判断する必要があります。
Q2:切削加工でRa0.8を指示された場合、汎用旋盤やマシニングセンタだけで加工できますか?
A2:被削材の材質や刃具(インサートノーズR、ワイパーチップの使用など)、切削条件(送り速度、周速)を極めて精密にチューニングすれば、旋削やミーリングのみでRa0.8を達成することは物理的に可能です。しかし、刃具の摩耗やびびり振動によって仕上がり面が容易に変動するため、量産現場で安定してRa0.8以下を保証するには、一般的に研削加工(グラインダー)やバニシング加工、ラッピングなどの仕上げ追加工が前提となります。
Q3:表面粗さの「カットオフ値(λc)」を省略して図面に指示した場合、どう扱われますか?
A3:JIS B 0601規格により、図面上でカットオフ値が明記されていない場合は、測定された粗さの値に応じた「標準カットオフ値」を自動的に適用することが定められています。例えば、測定結果のRaが0.1μmを超え2.0μm以下の範囲であれば、標準カットオフ値は0.8mmとなります。ただし、測定の境界値付近で合否判定が割れる恐れがある精密部品では、図面の粗さ記号の横に「λc 0.8」のように明示することがトラブル防止の鉄則です。
まとめ:手戻りゼロを実現する2026年基準の図面指示
表面粗さは、単なる「図面の見栄えを整える記号」ではありません。機械のエネルギー損失を減らし、安全性を支え、製造コストを最適化するための極めて論理的な工学パラメータです。
慣習的なRa指示や旧来の三角記号に依存した運用を脱却し、Rzとの併用、最新JIS規格への整合、幾何公差との明確な切り分けを実践すること。この基本の徹底こそが、グローバルな開発競争において手戻りのない強固なものづくりを実現する確かな基盤となります。 (出典: 表面 粗 さ(Yahoo!ニュース))
最新のトレンドや話題のニュースをわかりやすく解説するWebライターです。読者の皆様に役立つ情報を日々お届けしています。
